1. 序論:射出成形サイクルの時間力学と経済性
射出成形(Injection Molding)は、世界のポリマー加工分野において最も主流となる製造プロセスのひとつであり、その経済性と技術的な成立性は「成形サイクル(Cycle Time)」の管理と最適化に大きく依存しています。成形サイクルとは、ポリマー粒子の溶融、金型への射出、冷却固化、そして最終的な製品の突き出しまで、一連の生産シーケンスを完了するのに必要な総時間です。射出成形業界において、サイクルタイムの短縮は生産性の線的な向上にとどまらず、エネルギー消費の削減と設備投資利益率(ROI)の最大化にも直結します。しかし、サイクルの圧縮は無制限の線形最適化問題ではありません。熱力学、レオロジー、機械力学、そしてポリマー材料の物理的特性によって厳しく制約される多重物理連成の問題です。
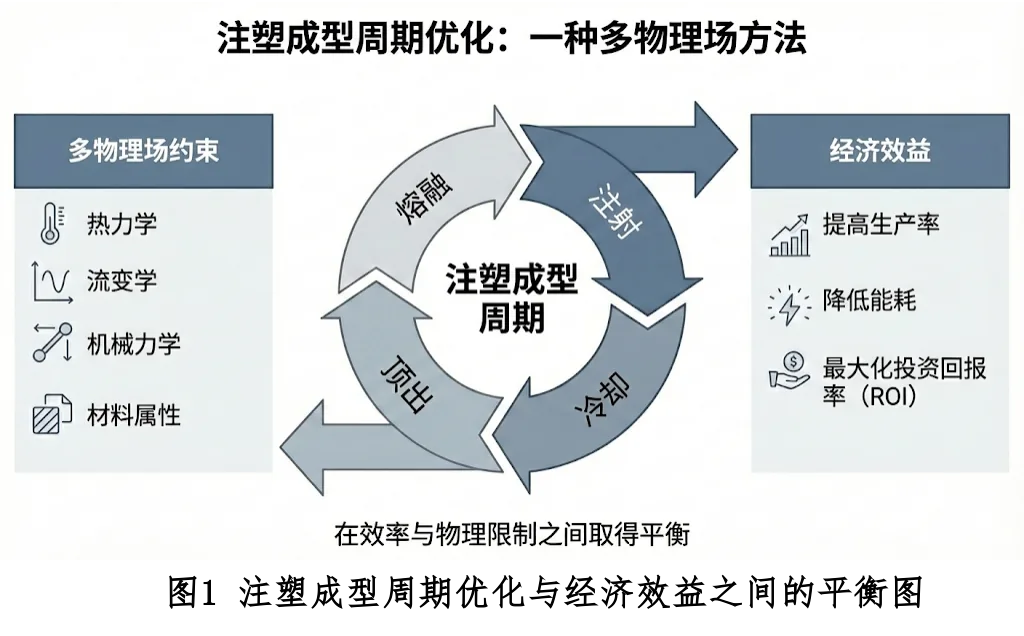
従来の成形サイクルの見積もりは経験式や単純な試行錯誤に依存することが多く、形状が複雑な場合、肉厚の変化が大きい場合、あるいは高性能エンジニアリングプラスチックの成形品では十分に対応できません。計算流体力学(CFD)、有限要素解析(FEM)、そして近年台頭した人工知能(AI)技術の急速な発展により、射出成形サイクルのモデリングは単なる経験の蓄積から、精緻な数学的・物理的モデリングの科学へと進化しました。
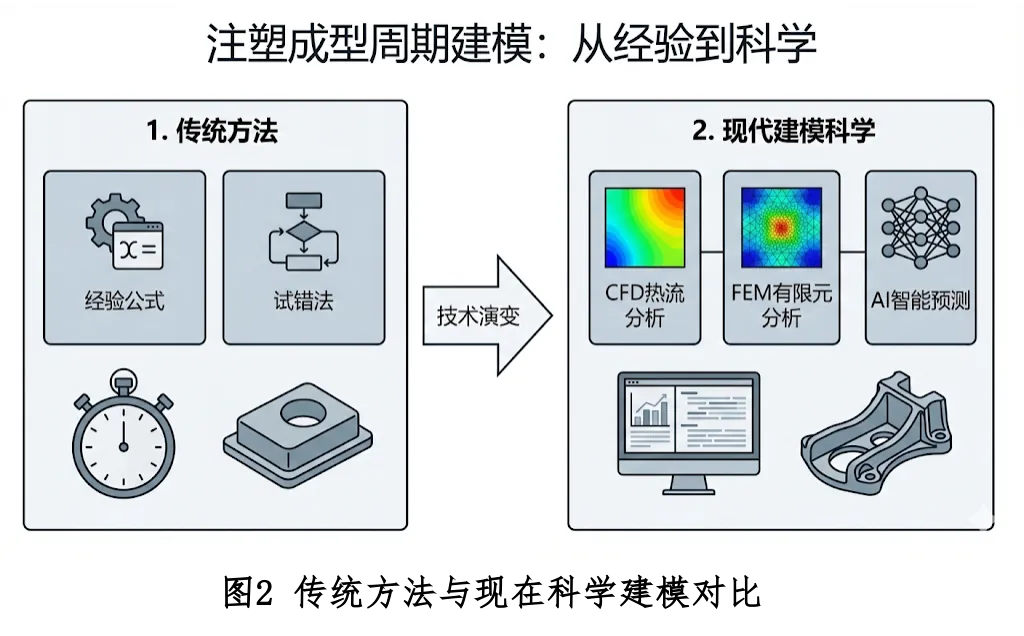
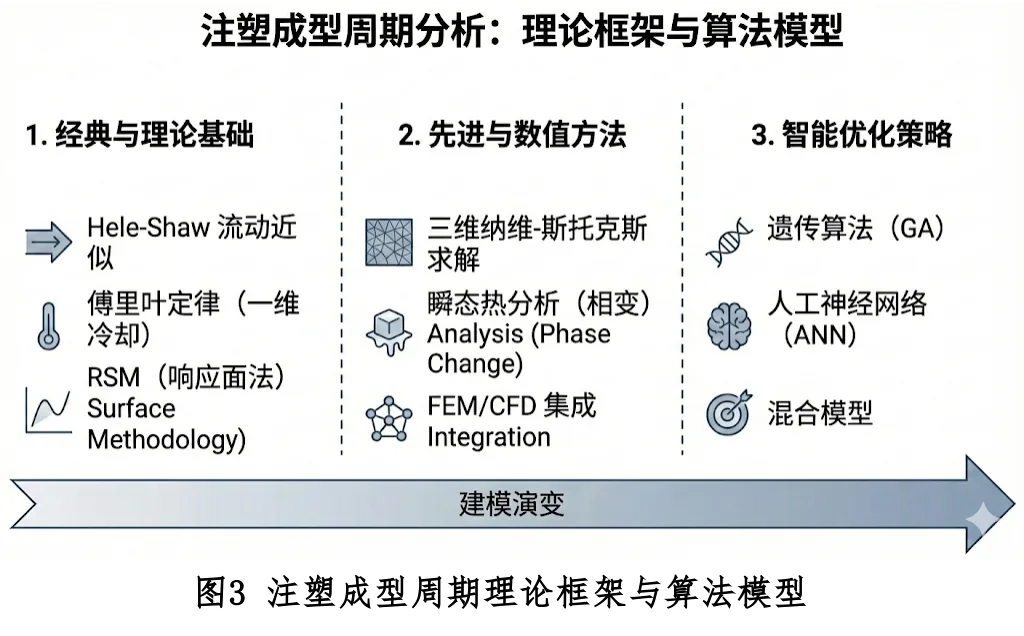
本稿は、射出成形サイクルの各段階における理論的枠組み、支配方程式およびアルゴリズムモデルを詳細に分析することを目的としています。古典的な Hele-Shaw 流れ近似から完全三次元 Navier-Stokes 解法まで、フーリエの法則に基づく一次元冷却モデルから相変化の潜熱を含む過渡熱解析まで、さらに従来の応答曲面法(RSM)から遺伝的アルゴリズム(GA)や人工ニューラルネットワーク(ANN)に基づくインテリジェント最適化手法までを深く掘り下げます。
1.1 成形サイクルの構成と相互作用
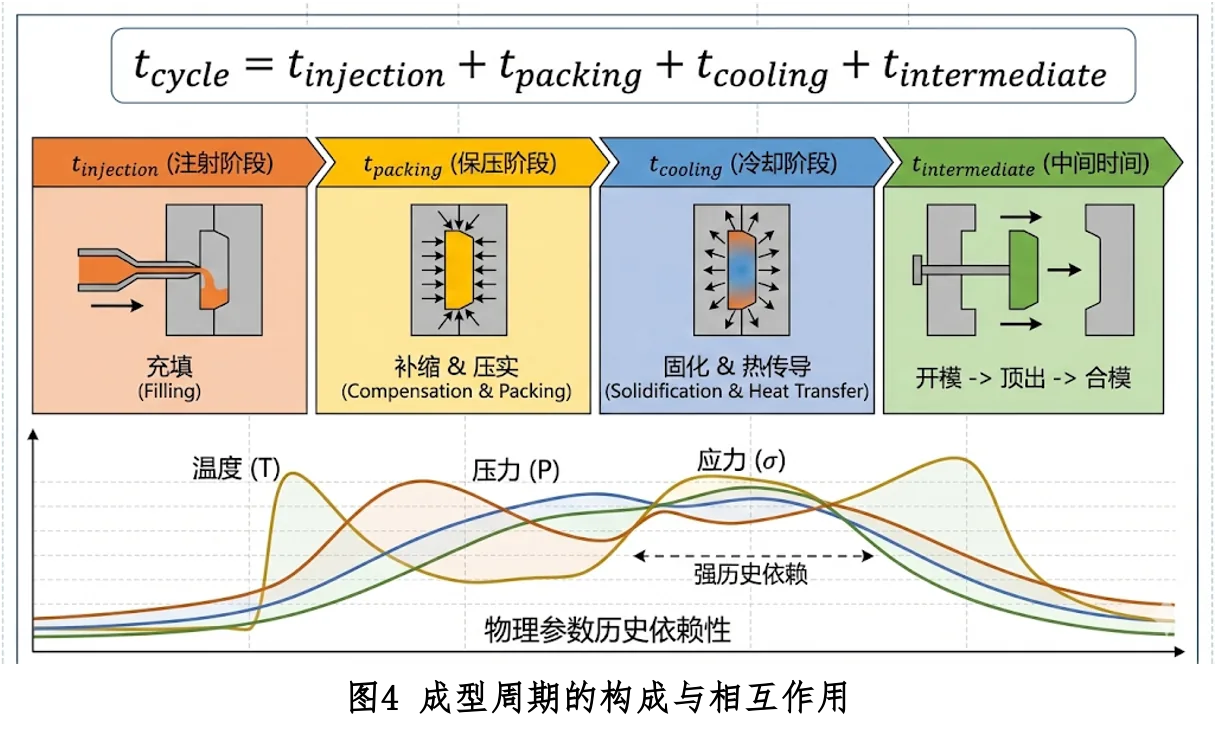
アルゴリズムモデリングの観点から、全成形サイクル $t_{cycle}$ は通常、離散的だが物理的に強く結合した 4 つの段階に分解されます。各段階は時間軸上で順序立てられていますが、その背後にある物理パラメータ(温度・圧力・応力など)は強い履歴依存性を持ちます。
- $t_{injection}$ (充填時間, $t_i$): 溶融体が金型キャビティを満たすために要する時間。この段階は主に流体力学とレオロジー特性に支配される。
- $t_{packing}$(保圧時間, $t_p$): 冷却収縮を補償するため、ゲートが凍結するまで溶融樹脂を継続的に射出する時間。この段階はポリマーの pvT(圧力-比容-温度)状態方程式に支配されます。
- $t_{cooling}$ (冷却時間, $t_c$): ポリマーが金型内で熱を放出し、離型剛性に達するまでの時間です。これはサイクル中で最も長い部分であり、通常は全サイクルの60%–80%を占め、非定常熱伝導方程式に支配されます。
- $t_{intermediate}$ (中間時間/補助時間, $t_d$): 金型開き、離型、取り出し、金型閉じ、および設備の空回しサイクル時間を含みます。この段階は主に射出成形機の機械運動学と、成形品の離型摩擦力学によって制限されます。
2. 充填段階のアルゴリズムモデル:レオロジーと流体力学
充填段階は射出成形サイクルの起点であり、その核心課題は非ニュートン流体(ポリマー溶融体)を極めて短時間で複雑な金型キャビティへ正確に押し込むことです。充填時間 $t_{injection}$ の予測アルゴリズムは、流動中の流体の速度場・圧力場・温度場の連成進化を解く必要があります。
2.1 支配方程式
数値シミュレーションソフト(Moldflow、Moldex3Dなど)において、充填プロセスのシミュレーションは連続体力学の保存則に基づきます。
2.1.1 質量保存方程式
$$\frac{\partial \rho}{\partial t} + \nabla \cdot (\rho \mathbf{u}) = 0$$ここで $\rho$ は流体密度、$\mathbf{u}$ は速度ベクトル。
2.1.2 運動量保存方程式(Navier-Stokes)
$$\rho \left( \frac{\partial \mathbf{u}}{\partial t} + \mathbf{u} \cdot \nabla \mathbf{u} \right) = -\nabla p + \nabla \cdot \boldsymbol{\tau} + \rho \mathbf{g}$$古典的な射出成形シミュレーションアルゴリズムでは、通常 Hele-Shaw 近似 を用いて上記の式を簡略化し、厚さ方向の圧力一定を仮定し慣性項を無視します。
2.1.3 エネルギー保存方程式
$$\rho c_p \left( \frac{\partial T}{\partial t} + \mathbf{u} \cdot \nabla T \right) = \nabla \cdot (k \nabla T) + \eta \dot{\gamma}^2$$そのうち最後の項 $\eta \dot{\gamma}^2$ は粘性散逸を表し、高せん断速度下で極めて重要である。
2.2 レオロジー構成モデル
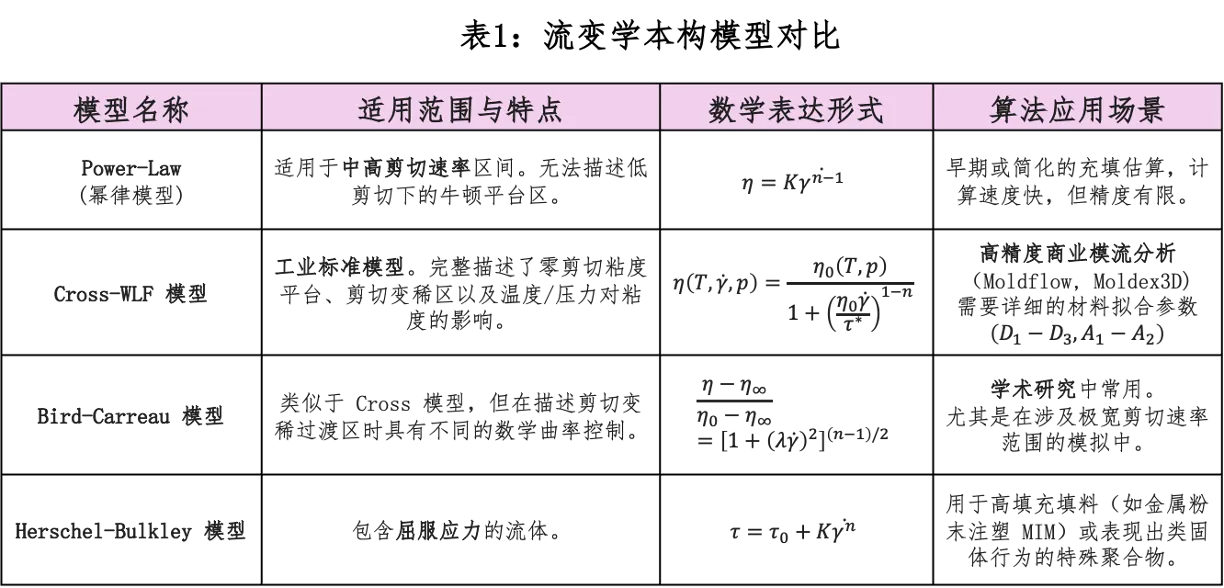
連立方程式を閉じるために構成方程式を導入する必要があります。Cross-WLF モデルは温度場と流れ場を結びつける重要な鍵です:
2.3 充填時間推定アルゴリズム
数値シミュレーションアルゴリズムは有限要素法(FEM)または有限体積法(FVM)を用い、VOFやLevel Setなどの流動前縁追跡アルゴリズム(Flow Front Tracking)によって気液界面の位置を正確に捉えます。
3. 保圧段階のアルゴリズムモデル:圧縮性と収縮補償
溶融樹脂がキャビティを満たすと、流動メカニズムは根本的に転換します。保圧段階のアルゴリズムの中核は、ポリマーの pvT(圧力-比容-温度) 関係に基づきます。
3.1 pvT 状態方程式
双領域 Tait 方程式は現在最も広く使われるモデルです:
$$v(P, T) = v_0(T) \left( 1 - C \ln \left( 1 + \frac{P}{B(T)} \right) \right) + v_t(P, T)$$3.2 ゲート固化時間の予測
熱基準 ($T_{gate} \leq T_{trans}$) とレオロジー基準(質量流量 $|\dot{m}| < \epsilon$)の両方を満たしたとき、ゲート凍結と判定します。
3.3 圧力減衰モデル
$$P(t) = P_{initial} \cdot \exp\left(-\frac{t}{\tau_{relax}}\right)$$この減衰過程を正確にシミュレーションすることは残留応力の予測に極めて重要。
4. 冷却段階のアルゴリズムモデル:伝熱学の核心的課題
冷却時間 $t_{cooling}$ は成形サイクルの70%–80%を占め、最適化の鍵となります。
4.1 一次元非定常熱伝導解析モデル
古典平板冷却方程式:
$$t_{cooling} = \frac{s^2}{\pi^2 \alpha_{eff}} \ln \left( \frac{4}{\pi} \cdot \frac{T_{melt} - T_{mold}}{T_{eject} - T_{mold}} \right)$$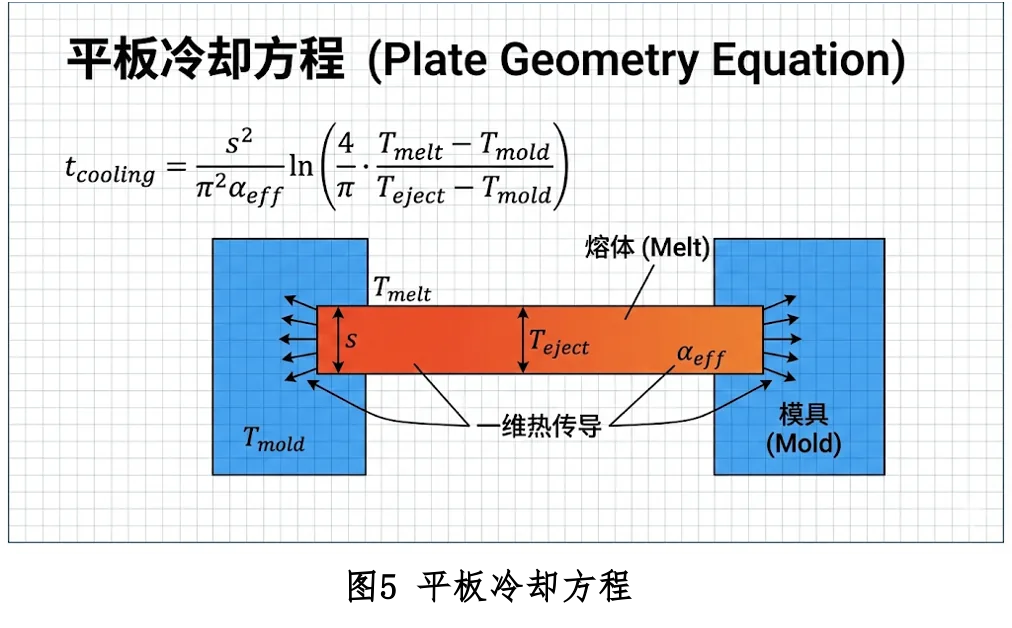
重要な洞察: 冷却時間は肉厚の2乗に比例します ($t_c \propto s^2$)。肉厚を2倍にすると、冷却時間は4倍になります。
4.2 上級熱力学アルゴリズム:相変化とエンタルピー(Enthalpy)モデル
結晶化潜熱 $L$ の影響を考慮し、有効比熱 $c_{p,eff}$ を用いる:
$$c_{p,eff}(T) = c_p(T) + L \cdot \frac{d\chi}{dT}$$4.3 コンフォーマル冷却回路の最適化
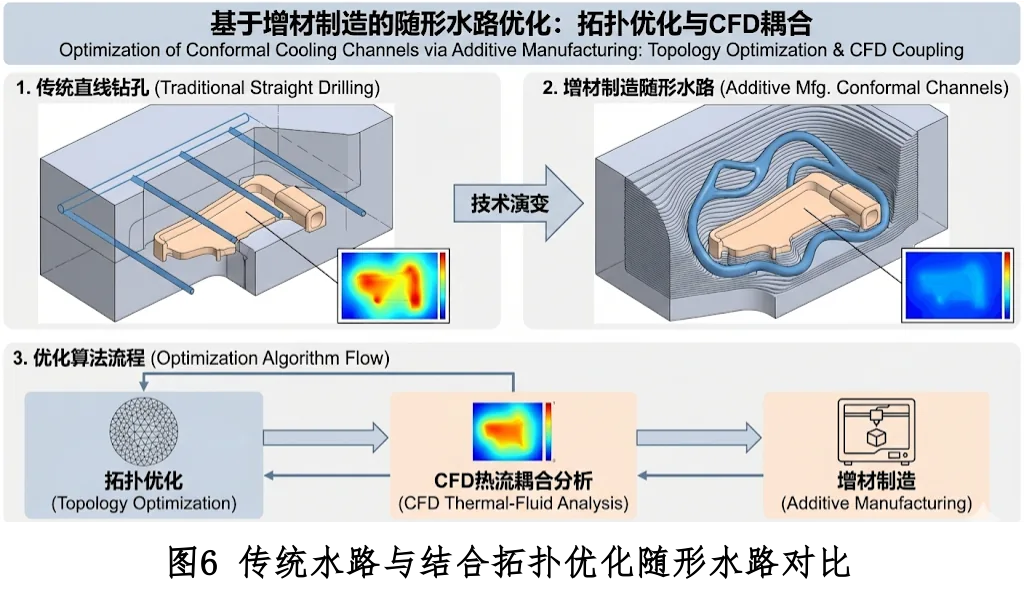
トポロジー最適化とCFD熱流れ連成により、コンフォーマル冷却システムは冷却時間を30%〜40%短縮できる。
5. 離型と中間段階:力学的・運動学的制限
離型力 $F_{eject}$ の推定モデルは摩擦学と熱収縮の原理を統合:
$$F_{eject} = \mu \cdot P_{residual} \cdot A_{contact} + F_{vacuum}$$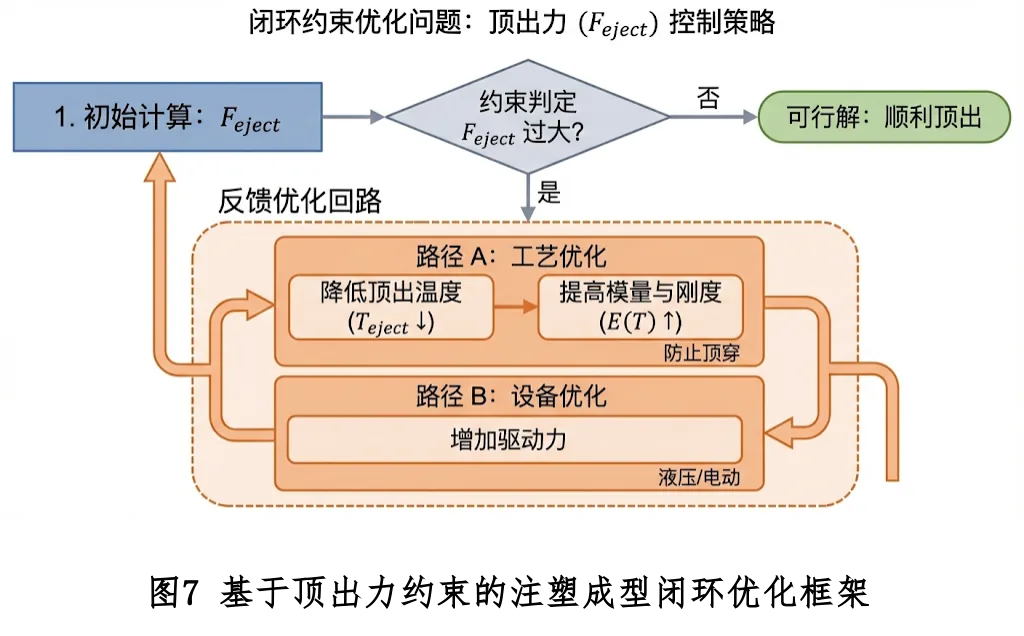
6. 数値シミュレーション構成:FEMとFDMのアルゴリズム実装
上記の偏微分方程式系(PDEs)をコンピュータで解くには、離散化が必要です。射出成形CAEソフトの核心的差異は、しばしばその離散化アルゴリズムの選択にあります。